Der Sensor ist nicht mehr die Grenze.
Dreiachsiger Beschleunigungssensor mit einer Bandbreite, die weit in den hochfrequenten Bereich reicht — genau dorthin, wo sich Lagerschäden zeigen — und einem Grundrauschen fast vierzigmal unter der Grenze zwischen Zone A und Zone B der ISO 20816-3. Die Schwingstärke bleibt normgerecht und vergleichbar. Darüber hinaus erfassen wir, was die Norm nicht sieht: impulsartige Lagerschäden.
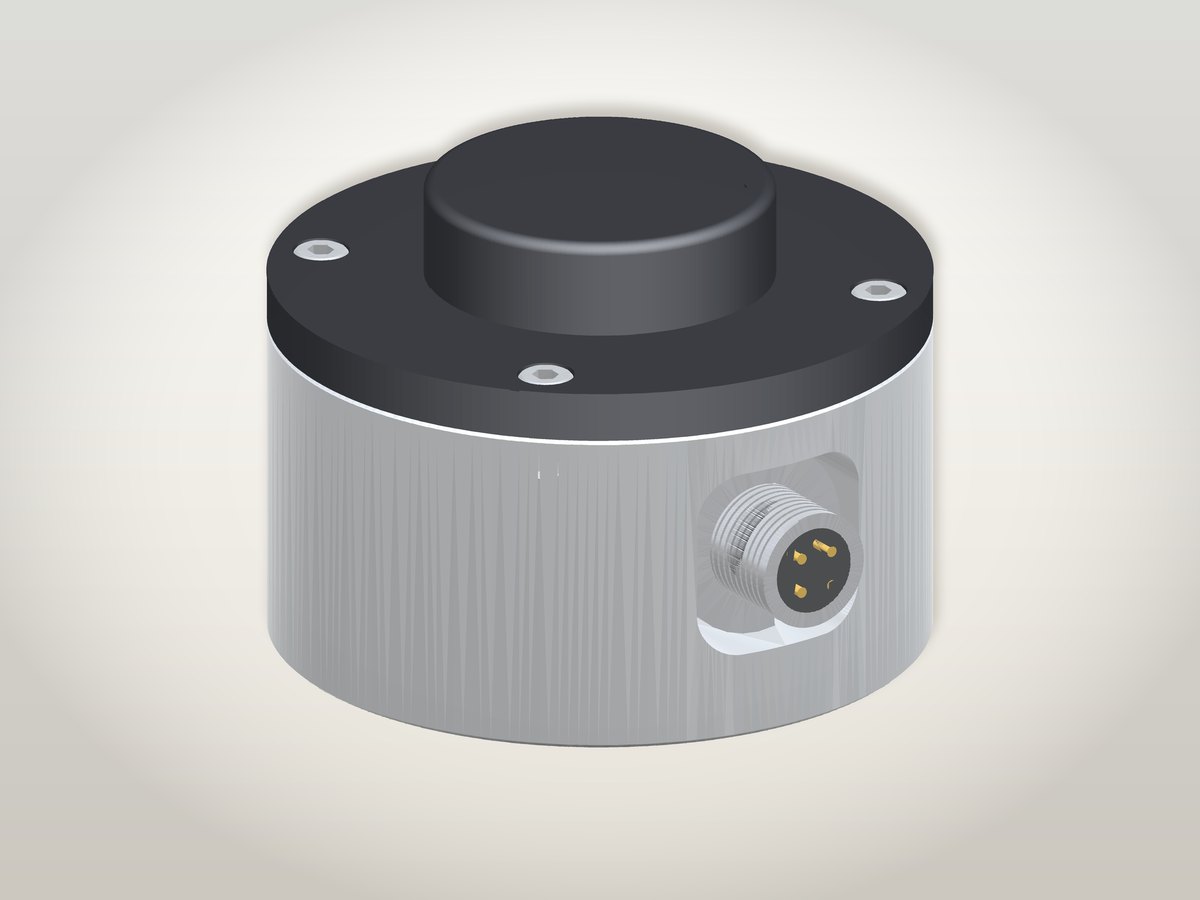
Ansetzen, fertig
Magnetfuß: keine Bohrung, keine SPS-Anbindung, keine Änderung an der Maschine.
Lernt Ihre Maschine
Baseline im Feld gelernt von NeuraTrail®, keine Grenzwerte aus der Tabelle.
Meldet wenig
Nur anhaltende Abweichungen, keine einzelnen Ausreißer.
Prüft sich auch selbst
Ein defekter Sensor löst einen anderen Alarm aus als eine defekte Maschine.
Zwei Dinge verändern alles andere
Rauschen und Bandbreite sind keine Katalogwerte: Sie entscheiden, welche Schäden sichtbar werden und wie früh.
Eine Abweichung, die früher im Grundrauschen unterging, wird jetzt messbar
Das Eigenrauschen des Messgeräts, bezogen auf den Effektivwert der Schwinggeschwindigkeit im Normband, sinkt auf 0,037 mm/s — fast vierzigmal unter der Grenze zwischen Zone A und Zone B. Anders gesagt: Die Maschine kann sich geringfügig verschlechtern, bleibt weit innerhalb der Grenzen, und das System bemerkt es trotzdem.
Ein niedriges Grundrauschen wirkt doppelt: Es erkennt früher, und es verringert Fehlalarme, die das Rauschen selbst erzeugt.
Wälzlager sprechen dort, wo die Norm nicht hinsieht
Die Bewertung der Schwingstärke nach ISO 20816-3 endet bei 1000 Hz. Die Signaturen von Lagern und Zahnrädern liegen viel höher — in einem Bereich, den ein schmalbandiger Sensor schlicht nicht erreicht.
Mit der erweiterten Bandbreite der neuen Generation wird dieser Bereich zugänglich — und mit ihm die Hüllkurvenanalyse auf den Lager-Schadensfrequenzen.
Die Schwingstärke, gemessen wie die Norm es vorsieht
Effektivwert der Schwinggeschwindigkeit im Band 10–1000 Hz, in drei Achsen, mit Einstufung in Zone A, B, C oder D. Eine normierte Messung: vergleichbar mit jedem anderen Messgerät, vor einem Gutachter vertretbar, für jeden Instandhalter verständlich.
Die Norm selbst empfiehlt jedoch keine absoluten Grenzwerte für Alarme: Sie empfiehlt, vom Wert der gesunden Maschine auszugehen und ein Viertel der Zonengrenze hinzuzufügen. Genau das tut das System — und lernt es selbstständig.
Die vier Zonen
Die Zonengrenzen hängen von Maschinenklasse und Aufstellungsart ab.
Wo das Rauschen des Messgeräts liegt
Beispiel: Maschinen der Gruppe 2, starre AufstellungEin Wälzlager hebt nicht den Pegel an: Es pulsiert
Wenn eine Laufbahn ausbricht, ändert sich die Gesamtschwingung kaum. Es ändert sich ihre Form: Es entstehen kurze Stöße, die sich mit einer genauen Frequenz wiederholen, bestimmt durch Lagergeometrie und Drehzahl. Eine Pegelmessung sieht sie nicht. Es braucht andere Kennwerte — und das Band, in dem diese Stöße liegen.
Was in welchem Band liegt
Kurtosis im hohen Band
Misst, wie sehr das Signal aus Stößen statt aus gleichmäßiger Schwingung besteht. Oberhalb von einem Kilohertz berechnet, wo das Maschinengeräusch nicht überdeckt, ist sie weit empfindlicher als derselbe Kennwert im Breitband.
Hüllkurvenanalyse
Ermittelt den Rhythmus, mit dem sich die Stöße wiederholen, und vergleicht ihn mit den Lager-Schadensfrequenzen: Außenring, Innenring, Wälzkörper, Käfig. Sie zeigt, welches Element nachgibt.
Energie je Band
Vier getrennt überwachte Bänder. Verschiebt sich die Energie nach oben, während die Summe gleich bleibt, hat sich die Maschine verändert — auch wenn der Gesamtpegel etwas anderes sagt.
Vier Stufen, mit offen genannter Zuverlässigkeit
Wir trennen sie, weil sie nicht gleich viel wert sind — und halten es für richtig, das vor der Unterschrift zu sagen, nicht danach.
Bevor es an der Maschine zweifelt, zweifelt das System an sich selbst
Ein ausfallender Sensor erzeugt völlig glaubwürdige Anomalien. Unterscheidet sie niemand, meldet das System, dass die Maschine nachgibt — und Sie halten sie umsonst an.
Der Knoten erkennt einen blockierten Sensor, Werte außerhalb des Messbereichs, auffällige Streuung, Störspitzen und verlorene Abtastwerte. Und er erzeugt eine Meldung einer anderen Klasse als ein Maschinenalarm.
Der Unterschied ist keine Formsache: Er schickt eine andere Person ins Feld, für eine andere Aufgabe.
Ein Gehäuse, die Varianten, die Sie brauchen
Gleiche Elektronik, gleiche Messkette. Es ändert sich das Gehäuse, je nach Einsatzort.
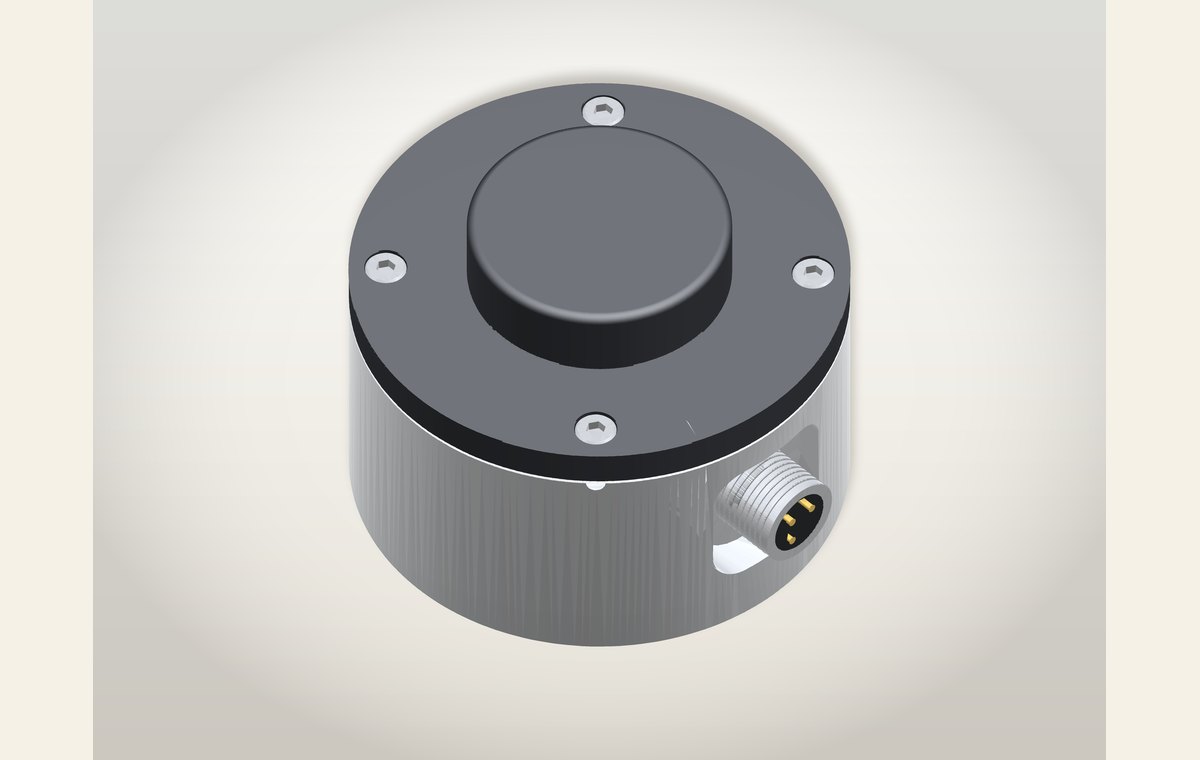
Industrieumgebung
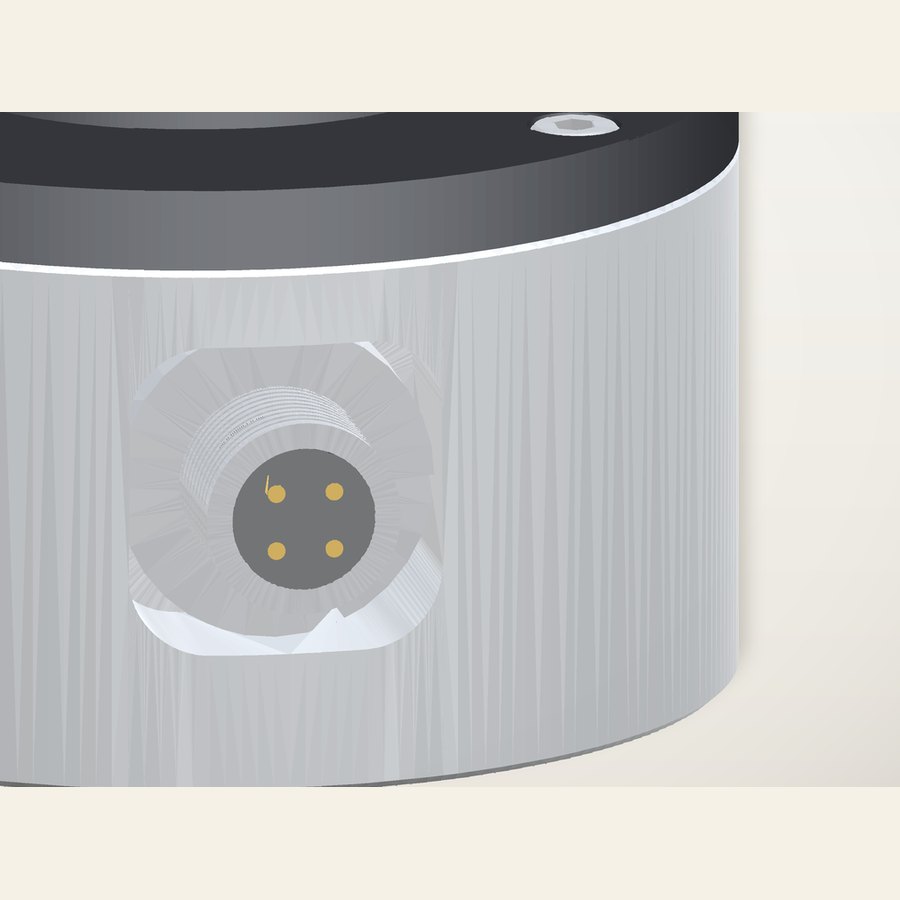
Gehäuse aus eloxiertem Aluminium, M12-Stecker mit Schutzart IP67, Polyurethankabel. Für Innenräume und geschützte Außenbereiche.
Lebensmittel und Futtermittel
Edelstahlgehäuse, Dichtung aus Fluorkautschuk, Stecker und Kabel für den Strahl des Hochdruckreinigers ausgelegt. Für Anlagen, die nach jeder Schicht gereinigt werden.
Montage auf M6-Gewindebolzen
Heute wird der Sensor mit Magnetfuß montiert: ideal für Maschinenzustand, ISO-Zonen und Anomalieerkennung. Der Magnet dämpft jedoch hohe Frequenzen, in denen sich Lagerschäden zeigen. Für die Lagerdiagnose kommt Ende Oktober die Version mit M6-Gewindebolzen.
Preis pro Sensor, zzgl. MwSt., inklusive 5 m M12-Kabel. Derzeit mit Magnetfuß geliefert; Version mit M6-Gewindebolzen ab Ende Oktober 2026. Die Bewertung vor Ort wird separat vereinbart.
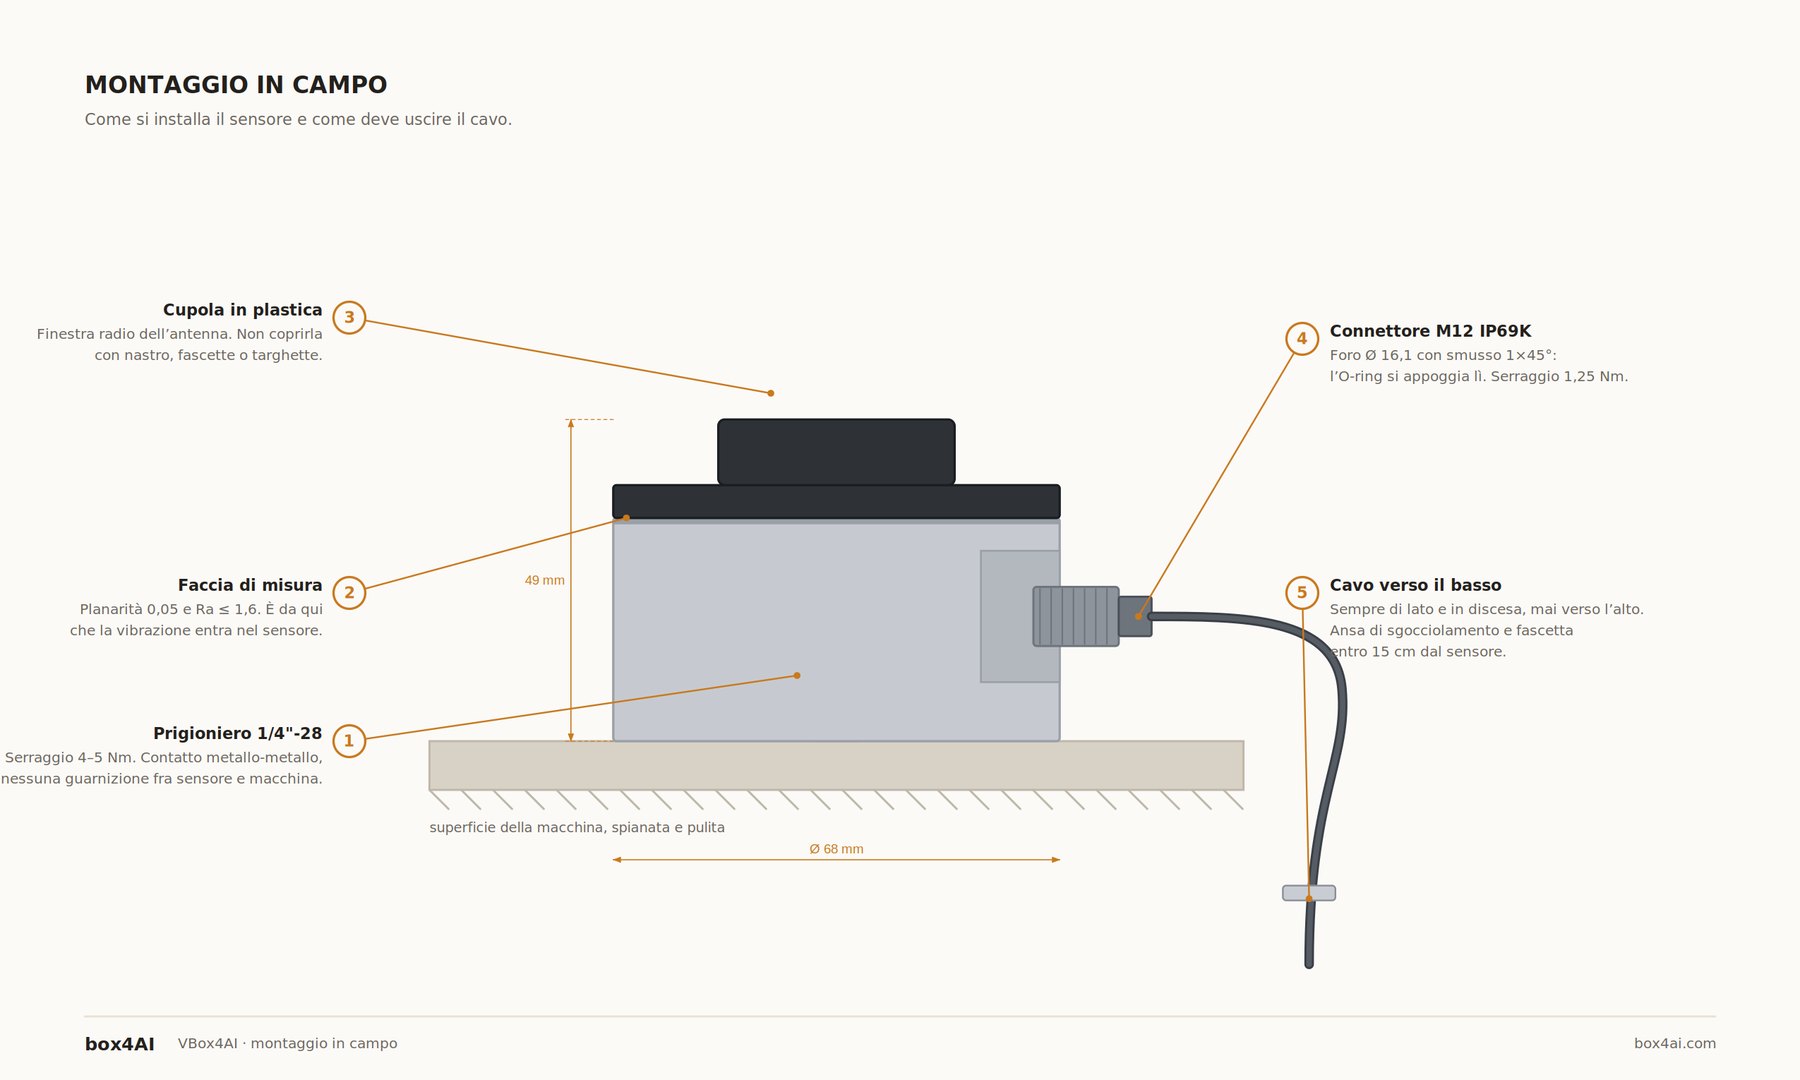
Ansetzen, anschließen, fertig
Keine SPS-Anbindung, keine Änderung an der Maschine, kein Produktionsstopp. Es zählen nur zwei Dinge: ein sauberer Messpunkt und ein Kabel, das nach unten statt nach oben geführt wird.
Was wir Ihnen lieber gleich sagen
Keine Restlebensdauer
Kein System dieser Kategorie kann Ihnen ehrlich sagen, wie viele Stunden bis zu einem Ausfall bleiben, ohne eine Schadenshistorie genau dieser Maschine.
Keine automatische Ursachenanalyse
Wir liefern nach Wahrscheinlichkeit geordnete Hypothesen. Die endgültige Diagnose bleibt bei dem, der die Maschine kennt.
Die Lernphase ist nötig
Die Bewertung dauert zwei Wochen, die Baseline verfeinert sich aber im Betrieb weiter: Je mehr Betriebszustände das System sieht, desto genauer wird es. Wer Genauigkeit ab dem ersten Tag verspricht, arbeitet mit Grenzwerten aus der Tabelle.
Fragen, die uns immer gestellt werden
Erkennt der Sensor Lagerschäden?
Mit der M6-Schraubversion, verfügbar ab Ende Oktober 2026: Mit dem Magnetfuß werden hohe Frequenzen gedämpft, die Lagerdiagnose ist dann nicht zuverlässig. Mit M6 bei ausgeprägten Schäden ja, mit Hüllkurvenanalyse im Hochfrequenzbereich und dem Abgleich mit den Lager-Schadensfrequenzen. Bei gerade entstehenden Schäden hängt es vom Montagepunkt und vom mechanischen Umgebungsrauschen ab: Das prüfen wir an Ihrer Maschine, bevor wir es versprechen.
Muss die Maschine angehalten oder verändert werden?
Nein. Der Sensor wird mit seinem Magnetfuß auf einen sauberen, ebenen Messpunkt gesetzt, über ein 5-V-Netzteil oder einen wiederaufladbaren Akkupack versorgt und kommuniziert selbstständig. Keine SPS-Anbindung, kein Eingriff in die Maschinensoftware, kein Produktionsstopp für die Installation.
Wie lange dauert die Lernphase?
Zwei Wochen reichen für die Bewertung: In dieser Zeit sieht man, was der Sensor an Ihrer Maschine messen kann und ob der Montagepunkt der richtige ist. Die Baseline verfeinert sich in den folgenden Wochen im Betrieb weiter: Je mehr Betriebszustände das System sieht, desto genauer wird es. Wie das funktioniert, auch an impulsartigen Maschinen: Anomalieerkennung, Theorie und aktueller Stand.
Sagt das System, wie lange es bis zum Ausfall dauert?
Nein, und das versprechen wir nicht. Kein System dieser Kategorie kann die Restlebensdauer ohne eine Historie realer Ausfälle an genau dieser Maschine ehrlich schätzen. Wir liefern nach Wahrscheinlichkeit geordnete Schadenshypothesen: Die endgültige Diagnose bleibt bei dem, der die Anlage kennt.
Ist die Messung konform zur ISO 20816-3?
Ja. Das System berechnet den Effektivwert der Schwinggeschwindigkeit im Band 10–1000 Hz in drei Achsen und stuft die Maschine normgerecht in Zone A, B, C oder D ein. Die Messung ist mit jedem anderen Schwingungsmessgerät vergleichbar.
Funktioniert es an alten Maschinen?
Ja, das ist der Hauptanwendungsfall. Der Sensor braucht keine Daten von der Maschine: Er misst die Schwingung von außen. An Bestandsanlagen ohne zugängliche SPS ist das oft der einzige Weg zu Betriebszustand und Diagnose, ohne die Automatisierung neu aufzubauen.
Beginnen wir mit einer einzigen Maschine
Sensoren an den gemeinsam festgelegten Punkten, zwei Wochen Daten, und am Ende zeigen wir Ihnen, was sichtbar ist und was nicht — an Ihrer Maschine, nicht auf einem Laborprüfstand.
Wir schicken Ihnen die Sensoren und begleiten die Montage per Videocall: zwanzig Minuten, und wir sehen gemeinsam die ersten Daten eintreffen. Enthalten sind zwei Wochen Messung, Plattformzugang für die gesamte Dauer und ein Abschlusstermin, in dem wir Ihnen zeigen, was sichtbar ist und was nicht.
Wir kommen zu Ihnen: Wir wählen gemeinsam die Messpunkte, montieren und holen am Ende alles wieder ab. Empfohlen, wenn die Punkte nicht offensichtlich sind oder die Maschine schwer zugänglich ist. Gilt im Umkreis von 150 km um Padua. Weiter entfernt leisten wir dasselbe zum selben Preis, zuzüglich Reisekosten.
Preise zzgl. MwSt. Die Sensoren sind Leihgeräte: Wenn Sie nicht weitermachen, holen wir sie ohne weitere Kosten ab.